随着介入医疗器械向小型化、精细化发展,导管产品对管径、壁厚、柔顺性及尺寸稳定性的要求不断提高。相比常规挤出管,超薄壁产品对材料特性和加工过程中的微小波动更加敏感。
对于超薄壁挤出管而言,材料选择只是第一步。从材料本身的特性,到模具、牵引、冷却等加工环节,多项因素相互影响,最终都会反映到产品的尺寸精度和稳定性上。
因此,真正的制造难点并不是能不能把管壁做薄,而是:
如何根据不同材料特性匹配合适的加工工艺,在超薄壁条件下实现稳定、精准且可重复的产品。
一、材料选择:不同硬度对加工提出不同挑战
根据产品对柔顺性、支撑性等性能的不同需求,超薄壁挤出管会选择不同硬度的材料。而材料硬度的差异,也会进一步影响挤出过程中的材料流动、拉伸及回缩行为。
1.软质材料:拉伸回缩导致尺寸难以稳定
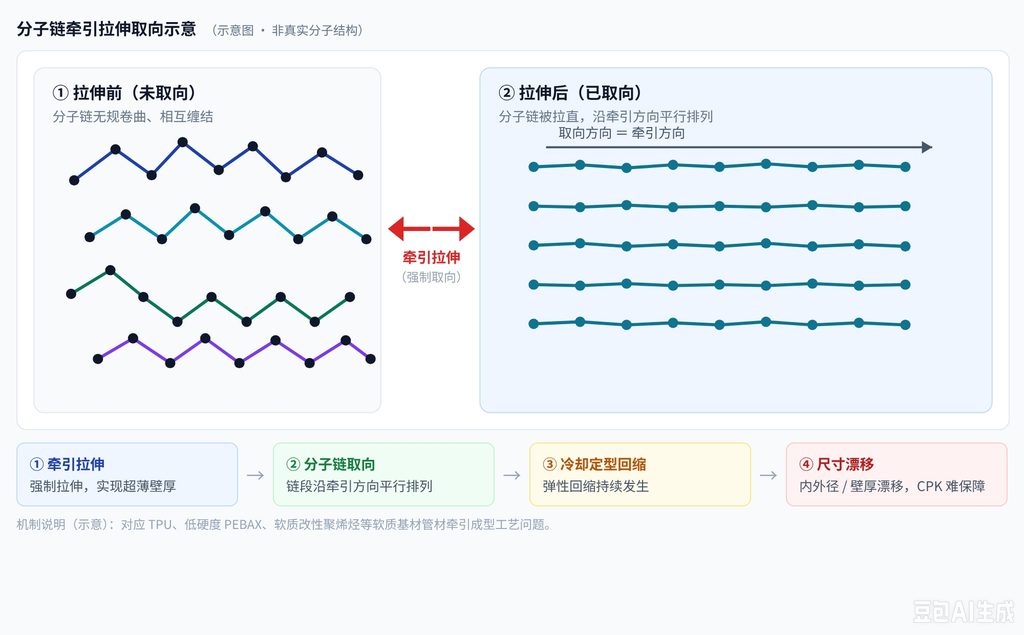
TPU、低硬度 PEBAX、软质改性聚烯烃这类软质基材,成型需要依靠牵引拉伸实现超薄壁厚。
管材在牵引作用下分子链产生取向,进入定型冷却阶段后会持续发生弹性回缩,直接造成导管内外径、壁厚持续漂移,长期量产尺寸 CPK 难以保障。
行业常规做法:多轮试产实测回缩比例,再反推挤出前预成型尺寸, 或是固定牵引速度、人为限制拉伸倍率区间。
局限性:依靠多轮试产得到的成品尺寸精度比较有限。依靠锁定拉伸区间只能小幅缓解回缩问题,无法抵消原料熔融指数波动、环境温湿度变化带来的干扰,难以支撑长时间连续稳定生产。
2.硬质材料:同心度与冷却均匀性的双重挑战
PA12、高硬度 PEBAX、硬质填充聚烯烃熔融态管坯自支撑能力弱。模头微小偏心、真空吸力失衡、冷却水流不对称,都会形成周向收缩差异,引发导管弯曲、局部壁厚偏薄;同时 0.02~0.05mm 超薄管壁极易产生应力集中,成品受弯折便出现微裂纹。
行业常规做法:反复调校模头静态同心、优化水槽进水布局。
局限性:静态调整模头同心无法消除下游牵引、冷却带来的二次偏心扰动;传统冷却方案难以消除圆周细微温差,导管弯曲缺陷无法从根源杜绝。
二、索特工艺思路
针对0.02–0.05mm超薄壁无真空定型、零容错的极限成型特性,索特团队摒弃传统粗放式参数调节模式,搭建模具精准预成型+熔融区间平缓拉伸+气隙稳态控制+梯度均衡冷却的全套自由挤出精密工艺体系,针对软、硬质材料特性差异化适配,从根源解决成型痛点。
1. 软质材料专属优化:抑制回缩、稳定尺寸、杜绝针孔
针对TPU等软质材料强回弹、高吸水、易波动的核心痛点,重点从拉伸、冷却及原料状态三个方面进行控制:
- 精准预成型 + 平缓拉伸: 通过定制化口模设计和出料优化,将拉伸过程更均匀地分散在熔融区间,减少瞬时应力集中和过度取向,降低后续弹性回缩。
- 稳定气隙 + 梯度冷却: 精准控制模头至冷却液面的气隙距离,并采用渐进式梯度冷却,使管材在固化过程中逐步释放取向应力,改善内外径及壁厚稳定性。
- 独立除湿干燥: 针对 TPU 等吸湿性材料控制原料含水状态,降低针孔、破管等超薄壁成型缺陷风险。
2. 硬质材料专属优化:精准控圆、改善弯曲、规避微裂
针对高硬度材料在超薄壁状态下容易出现出料偏心、冷却收缩不均及局部应力集中的问题,重点强化模头、导向和冷却控制:
- 高同心度模头: 优化模头内部流道,使熔体周向压力和流速更加均匀,降低出料偏心及局部壁厚不均风险。
- 气隙与出线导向: 缩短并稳定成型气隙,配合高精度出线导向,减少管坯悬空偏移及侧向拉力造成的形变。
- 对称梯度冷却: 平衡管材周向及内外层冷却速率,改善蛇形弯曲、同心度偏差,并降低局部应力集中及弯折微裂风险。
3、多材质精细化原料预处理体系
基于不同材质特性搭建差异化预处理标准,索特建立差异化原料预处理方式:
- 针对性除湿:对 TPU、聚酰胺类等水分敏感材料进行独立干燥和除湿处理。
- 分区隔离:不同材料及牌号采用独立料斗和分区管理,降低混料及交叉影响风险。
- 洁净预处理:控制原料含水率及洁净状态,减少针孔、断管及外观缺陷对超薄壁成型稳定性的影响。
三、索特开发实践
在索特实际产品开发中,超薄壁挤出管的加工挑战会更加集中。
以某超薄壁导管开发项目为例,产品材料覆盖从软到硬,目标单边壁厚达到 0.03 mm。
索特团队通过迭代模具结构、优化熔融拉伸逻辑、固化气隙稳态管控标准、升级均衡冷却系统,目前产品同心度、直线度、壁厚批次一致性得到显著优化。通过持续调整和验证,团队进一步积累了超薄壁产品在材料匹配及工艺控制方面的实践经验,并持续优化工艺参数,为后续产品开发和量产转化提供基础。
超薄壁挤出管的制造,看似只是对产品壁厚提出了更高要求,实际上却将材料特性、模具设计、牵引控制、冷却条件以及尺寸控制等多个环节的影响进一步放大。
当壁厚不断降低,过去可以通过经验和反复试产解决的问题,也变得更加敏感。因此,超薄壁产品的开发不仅考验加工设备,更考验企业对材料、工艺以及过程控制的综合理解和持续优化能力。
索特医疗持续积累超薄壁挤出相关的材料、工艺与制造经验,并针对不同产品需求探索更加稳定、可控的工艺路径,为复杂介入器械的开发及后续量产转化提供支持。