

零部件供应服务
索特医疗提供精密设计的聚合物和金属组件,确保微创医疗器械的无缝生产。
全面的零部件供应服务
我们的网络确保获取优质资源和专业知识,以满足医疗器械制造不断变化的需求。
全球采购优质材料制造

符合监管与质量标准的零部件
依托稳健的供应链体系实现准时交付


为何选择索特医疗作为零部件供应商?
- 在关键部件采购与供应方面拥有丰富经验
- 整合全球物流网络,有效降低延误与成本
- 严格遵守行业标准
与索特医疗合作带来的优势
索特医疗的零部件供应服务确保在不牺牲质量或合规性的前提下满足生产时间表。


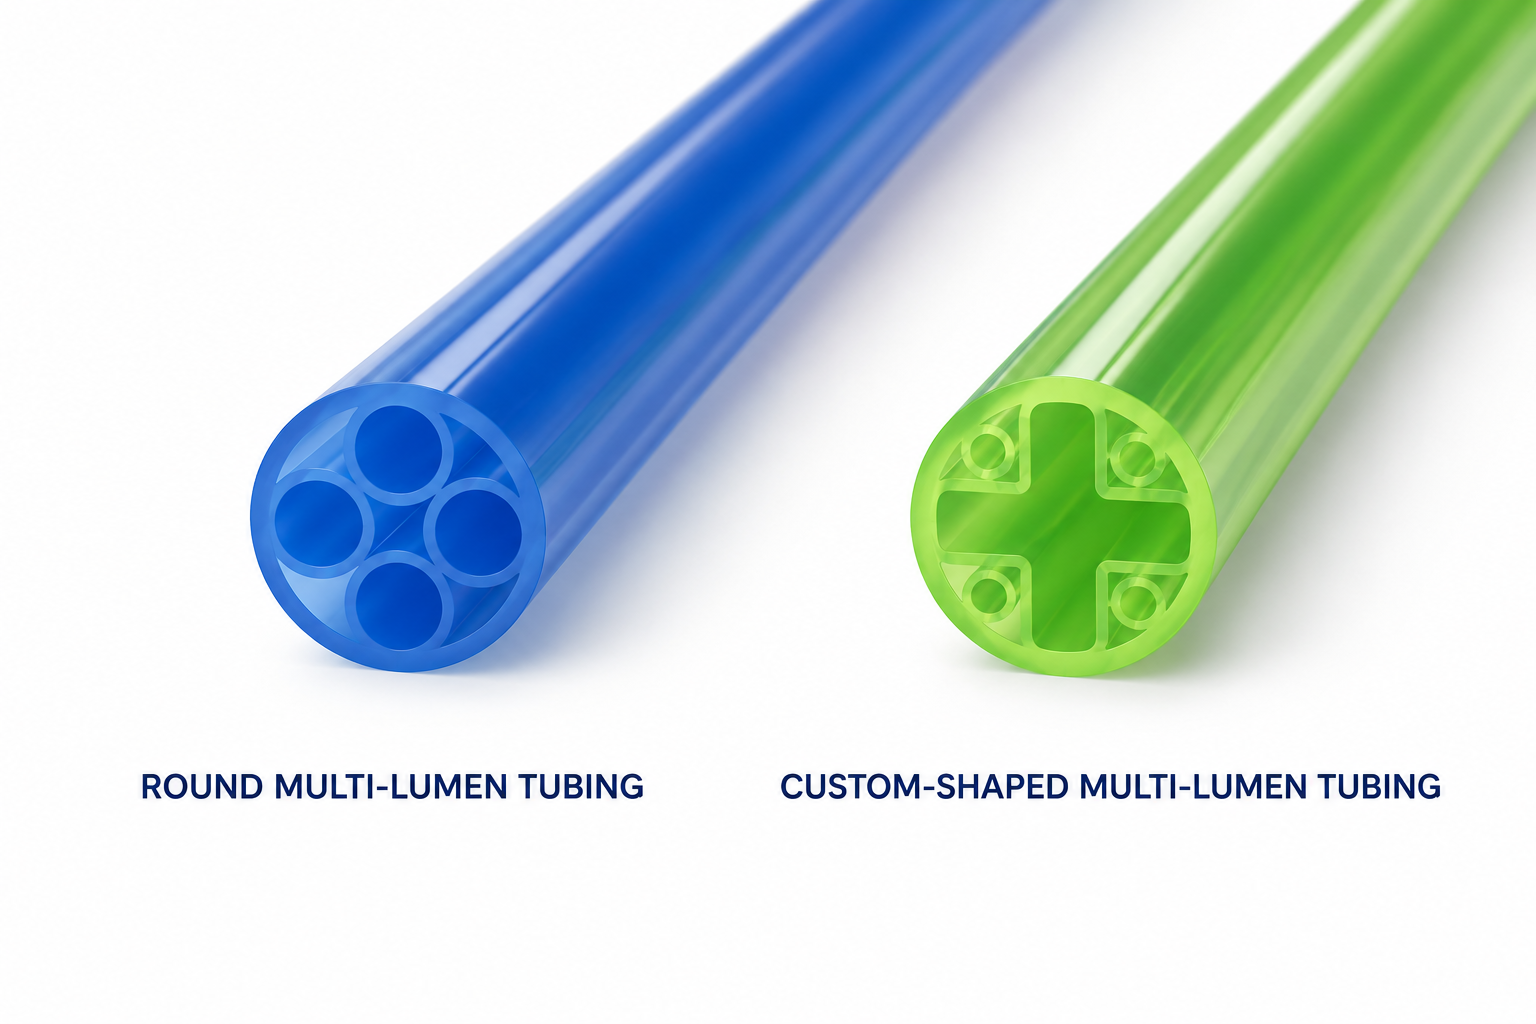

【Salt Insight】多腔导管开发:如何实现复杂结构的精密制造?
在介入医疗器械中,导管往往需要在有限的管体空间内集成多种功能,例如导丝通过、液体输送、球囊充盈、负压抽吸或器械操作等。随着产品功能的复杂化,多腔结构的设计与制造也面临着更高的要求。 多腔导管的开发,不仅需要满足不同功能腔道的尺寸与布局要求,还需要兼顾管体的机械性能、结构完整性及制造可行性。 如何在有限的空间内实现合理的结构设计,并将其稳定地转化为可制造的产品,是开发过程中需要重点考虑的问题。 1. 结构设计:从功能需求到合理腔道布局 多腔导管的结构设计,首先要从产品的实际应用需求出发。不同的功能需求决定了腔道的数量、尺寸、形态及相对位置,也对管体整体结构提出了不同要求。 功能需求决定腔道配置 在设计初期,需要明确各腔道的具体用途,根据不同功能类型,评估腔道类型,设计适合的功能腔尺寸。 空间布局影响结构性能 在有限的管材截面内,多个腔道之间需要合理分配空间,同时保证必要的腔壁厚度和结构强度。例如,有负压需求需保证腔道与腔道之间的厚度,有调弯需求需保证腔道分布的对称性等。 整体结构需要兼顾机械性能 常见多腔导管可分圆形多腔与异形多腔两类: 圆形多腔:常见双腔至八腔设计,需重点考虑材料选择、孔位排列及孔间间隙。 异形多腔:多采用多层复合结构,常集成调弯功能,需在有限空间内优化内腔尺寸,并确保器械及导线的通过性。 索特医疗可根据客户的产品功能需求,参与多腔导管的结构评估与设计优化,为后续制造工艺开发提供设计基础。 2.制造实现:复杂结构如何转化为稳定产品? 合理的结构设计只是多腔导管开发的第一步。如何通过挤出及复合工艺实现设计要求,并保证产品结构的一致性,是制造阶段的关键。 模具开发与挤出成型 多腔导管内腔的挤出成型既要满足腔道尺寸,又要在有限的空间内保证各腔道的相对位置,还要控制各腔道间的壁厚,这对于模具的设计能力和挤出能力要求很高。 索特医疗具备多腔挤出模具自主开发能力,可根据产品结构特点优化模具设计与空间布局,并结合挤出工艺参数调整,满足不同多腔结构的成型要求。 复合结构的加工与质量控制… Read More
Read More
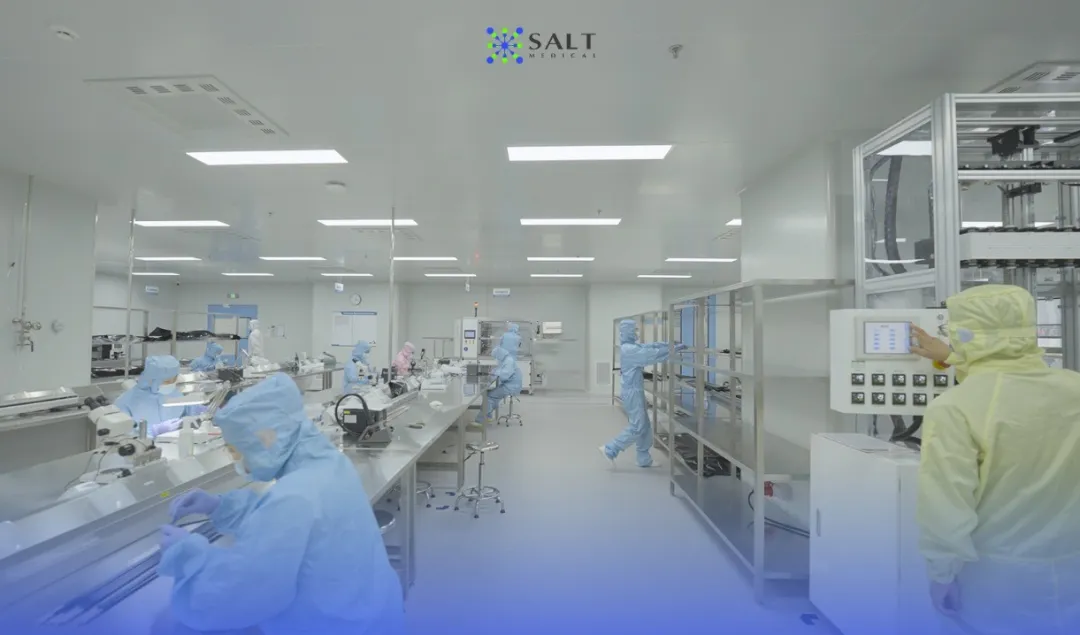
【Salt Insight】从环境监测到风险控制:索特医疗的洁净生产实践
对于医疗器械生产而言,生产环境并不是一个简单的“场地条件”。 从原材料进入生产区域,到产品加工、装配,再到最终包装,人员、物料、设备以及环境本身,都可能成为潜在的污染来源。 尤其对于导管、导丝等精密医疗器械,生产过程中产生的微粒、微生物以及其他污染风险,可能无法通过肉眼直接发现,却可能对产品质量产生影响。 因此,医疗器械生产中的“洁净”,并不是让车间看起来整洁,而是通过一套系统化的环境控制措施,将潜在风险控制在生产过程中。 一. 为什么医械生产对洁净环境要求严格? 医疗器械的使用方式多样,部分产品会直接接触人体,甚至长期植入体内,其生产过程具备不可逆、无返工、无后续补救的特性。一旦生产环节出现微粒或微生物污染,无法通过后期工序修复,不仅会造成产品批量报废,若流入临床使用,还会带来患者感染等安全隐患。 因此,符合产品特性及适用法规要求的洁净生产环境,是医疗器械生产质量管理的重要基础,也是企业落实相关质量管理要求、保障产品质量的重要环节。 二.洁净环境,究竟需要管控哪些风险? 在日常生产管理中,温湿度、压差及洁净度等指标是环境监测的重要内容。但洁净环境管理并不局限于对这些指标的监测,更需要关注生产过程中可能出现的动态污染风险。 结合洁净生产环境的管理要求,相关风险主要体现在以下四个方面: 1.环境风险 重点管控空气悬浮微粒、沉降菌、浮游菌,规避生产开门压差衰减、车间自净不及时、气流短路紊乱等动态隐患; 2.人员风险 严控人员更衣不规范、离岗复工未消杀、人员携带外源污染物入场等人为污染源; 3.物料风险 防范物料消杀不彻底、人流物流通道混流、生产废弃物处置不当引发的交叉污染; 4.设备风险 整治设备缝隙积尘积菌、维保残留污染、长期闲置设备未管控等常见死角问题。 简单来说,洁净管控的核心逻辑,是围绕人员、物料、设备及环境等关键要素,对潜在污染来源实施系统化控制,并通过持续监测与过程管理,确保生产环境满足相应要求。 三.索特现场实践:全流程洁净管控,落实每一处细节 索特医疗结合公司质量管理体系与GMP规范,从人员、物料、设备、环境四个维度搭建闭环管控模式,让合规要求真正落地到生产现场:… Read More
Read More
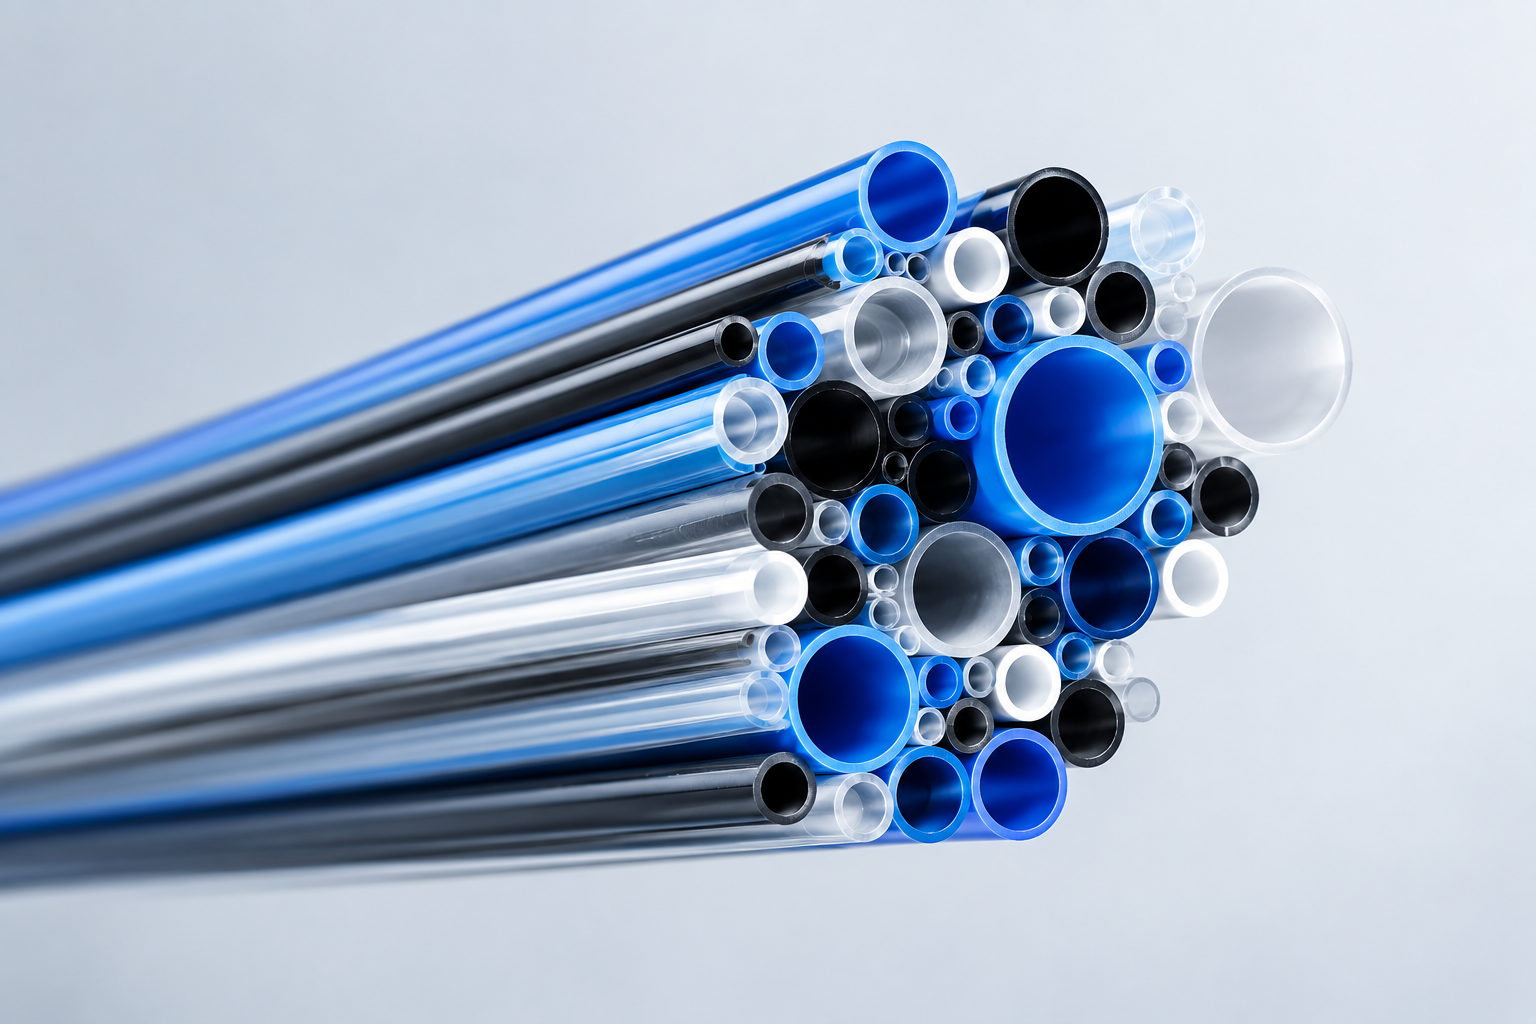
【Salt Insight】超薄壁挤出管,难的不只是“薄”:材料与工艺如何精准匹配?
随着介入医疗器械向小型化、精细化发展,导管产品对管径、壁厚、柔顺性及尺寸稳定性的要求不断提高。相比常规挤出管,超薄壁产品对材料特性和加工过程中的微小波动更加敏感。 对于超薄壁挤出管而言,材料选择只是第一步。从材料本身的特性,到模具、牵引、冷却等加工环节,多项因素相互影响,最终都会反映到产品的尺寸精度和稳定性上。 因此,真正的制造难点并不是能不能把管壁做薄,而是: 如何根据不同材料特性匹配合适的加工工艺,在超薄壁条件下实现稳定、精准且可重复的产品。 一、材料选择:不同硬度对加工提出不同挑战 根据产品对柔顺性、支撑性等性能的不同需求,超薄壁挤出管会选择不同硬度的材料。而材料硬度的差异,也会进一步影响挤出过程中的材料流动、拉伸及回缩行为。 1.软质材料:拉伸回缩导致尺寸难以稳定 TPU、低硬度 PEBAX、软质改性聚烯烃这类软质基材,成型需要依靠牵引拉伸实现超薄壁厚。 管材在牵引作用下分子链产生取向,进入定型冷却阶段后会持续发生弹性回缩,直接造成导管内外径、壁厚持续漂移,长期量产尺寸 CPK 难以保障。 行业常规做法:多轮试产实测回缩比例,再反推挤出前预成型尺寸, 或是固定牵引速度、人为限制拉伸倍率区间。 局限性:依靠多轮试产得到的成品尺寸精度比较有限。依靠锁定拉伸区间只能小幅缓解回缩问题,无法抵消原料熔融指数波动、环境温湿度变化带来的干扰,难以支撑长时间连续稳定生产。 2.硬质材料:同心度与冷却均匀性的双重挑战 PA12、高硬度 PEBAX、硬质填充聚烯烃熔融态管坯自支撑能力弱。模头微小偏心、真空吸力失衡、冷却水流不对称,都会形成周向收缩差异,引发导管弯曲、局部壁厚偏薄;同时 0.02~0.05mm 超薄管壁极易产生应力集中,成品受弯折便出现微裂纹。 行业常规做法:反复调校模头静态同心、优化水槽进水布局。 局限性:静态调整模头同心无法消除下游牵引、冷却带来的二次偏心扰动;传统冷却方案难以消除圆周细微温差,导管弯曲缺陷无法从根源杜绝。 二、索特工艺思路 针对0.02–0.05mm超薄壁无真空定型、零容错的极限成型特性,索特团队摒弃传统粗放式参数调节模式,搭建模具精准预成型+熔融区间平缓拉伸+气隙稳态控制+梯度均衡冷却的全套自由挤出精密工艺体系,针对软、硬质材料特性差异化适配,从根源解决成型痛点。 1. 软质材料专属优化:抑制回缩、稳定尺寸、杜绝针孔 针对TPU等软质材料强回弹、高吸水、易波动的核心痛点,重点从拉伸、冷却及原料状态三个方面进行控制: 精准预成型 + 平缓拉伸: 通过定制化口模设计和出料优化,将拉伸过程更均匀地分散在熔融区间,减少瞬时应力集中和过度取向,降低后续弹性回缩。 稳定气隙… Read More
Read More
预约免费咨询
联系我们

