在介入医疗器械中,导管往往需要在有限的管体空间内集成多种功能,例如导丝通过、液体输送、球囊充盈、负压抽吸或器械操作等。随着产品功能的复杂化,多腔结构的设计与制造也面临着更高的要求。
多腔导管的开发,不仅需要满足不同功能腔道的尺寸与布局要求,还需要兼顾管体的机械性能、结构完整性及制造可行性。
如何在有限的空间内实现合理的结构设计,并将其稳定地转化为可制造的产品,是开发过程中需要重点考虑的问题。
1. 结构设计:从功能需求到合理腔道布局
多腔导管的结构设计,首先要从产品的实际应用需求出发。不同的功能需求决定了腔道的数量、尺寸、形态及相对位置,也对管体整体结构提出了不同要求。
- 功能需求决定腔道配置
在设计初期,需要明确各腔道的具体用途,根据不同功能类型,评估腔道类型,设计适合的功能腔尺寸。
- 空间布局影响结构性能
在有限的管材截面内,多个腔道之间需要合理分配空间,同时保证必要的腔壁厚度和结构强度。例如,有负压需求需保证腔道与腔道之间的厚度,有调弯需求需保证腔道分布的对称性等。
- 整体结构需要兼顾机械性能
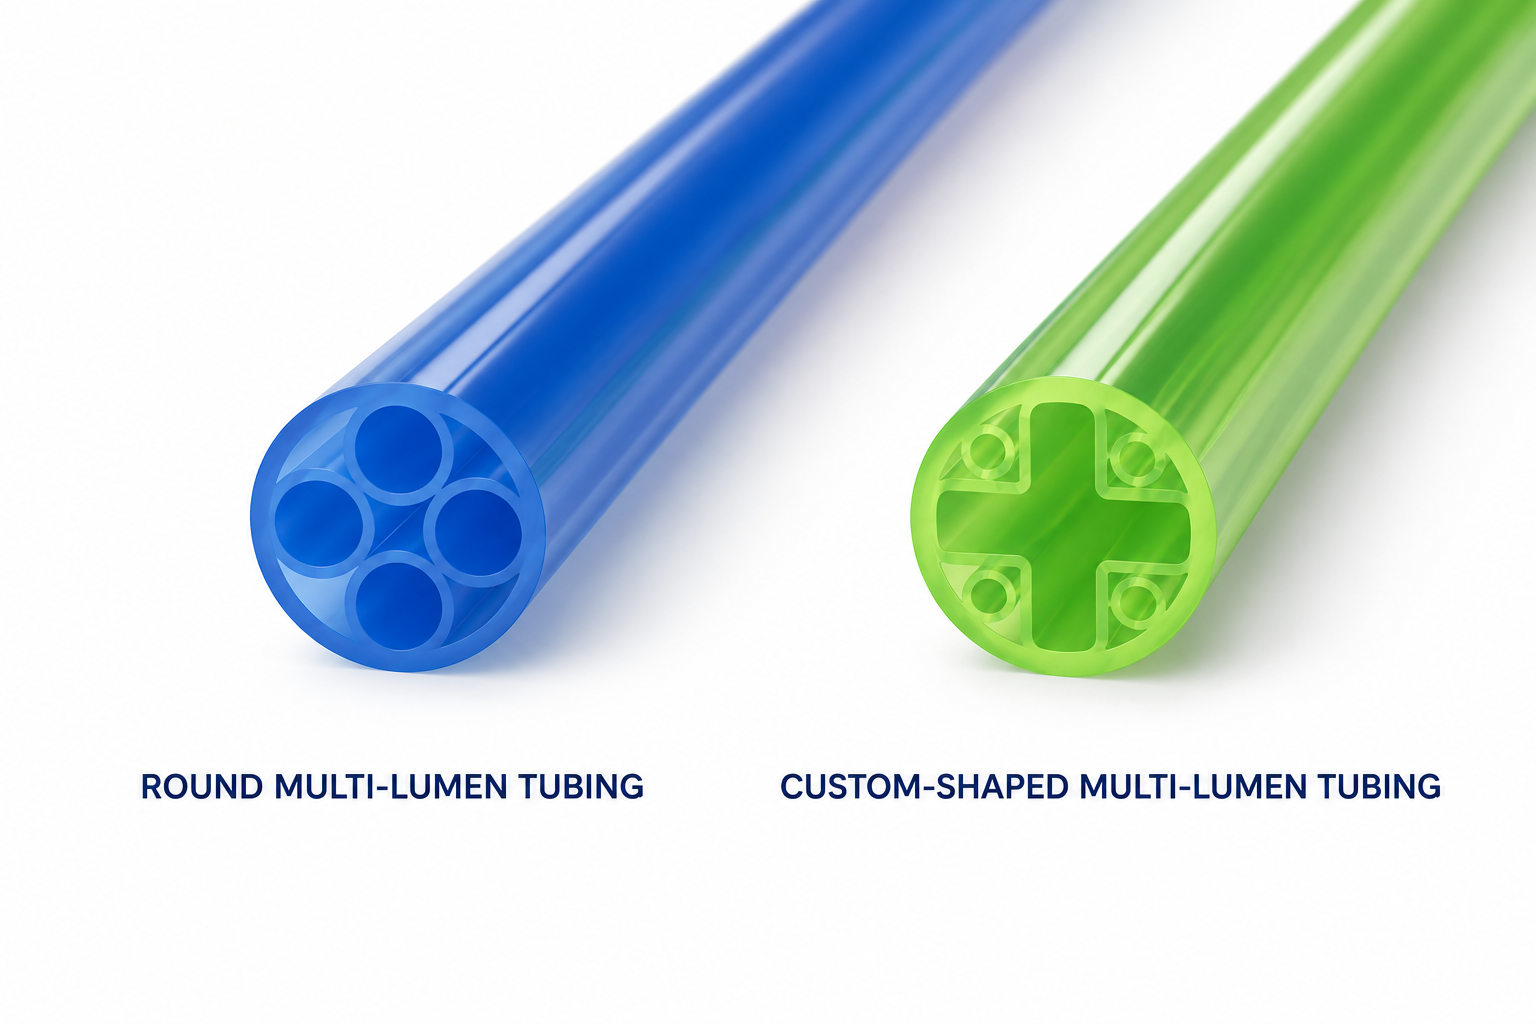
常见多腔导管可分圆形多腔与异形多腔两类:
- 圆形多腔:常见双腔至八腔设计,需重点考虑材料选择、孔位排列及孔间间隙。
- 异形多腔:多采用多层复合结构,常集成调弯功能,需在有限空间内优化内腔尺寸,并确保器械及导线的通过性。
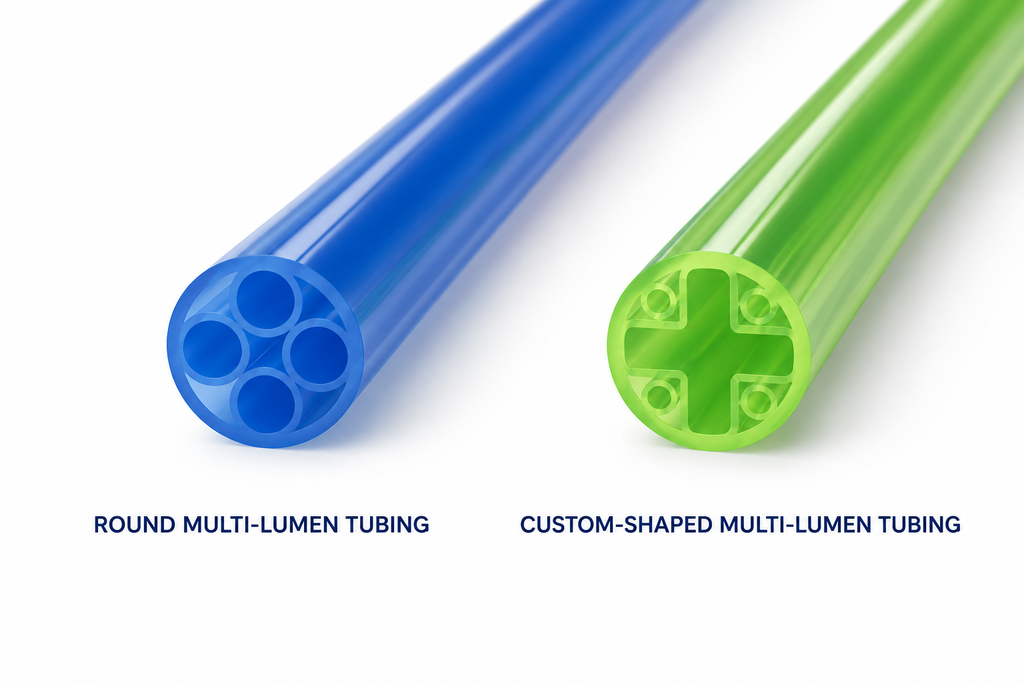
索特医疗可根据客户的产品功能需求,参与多腔导管的结构评估与设计优化,为后续制造工艺开发提供设计基础。
2.制造实现:复杂结构如何转化为稳定产品?
合理的结构设计只是多腔导管开发的第一步。如何通过挤出及复合工艺实现设计要求,并保证产品结构的一致性,是制造阶段的关键。
- 模具开发与挤出成型
多腔导管内腔的挤出成型既要满足腔道尺寸,又要在有限的空间内保证各腔道的相对位置,还要控制各腔道间的壁厚,这对于模具的设计能力和挤出能力要求很高。
索特医疗具备多腔挤出模具自主开发能力,可根据产品结构特点优化模具设计与空间布局,并结合挤出工艺参数调整,满足不同多腔结构的成型要求。
- 复合结构的加工与质量控制
对于包含编织加强层或其他复合结构的多腔导管,制造过程还需要关注不同结构之间的配合及成型稳定性。常见的加工风险包括腔道扭转、位置偏移、穿孔、塌陷,以及金属加强丝裸露等。
这些问题可能影响产品的结构完整性及最终使用性能。因此,在制造过程中,需要结合产品结构特点识别关键工艺影响因素,并通过模具优化、工艺参数调整及过程能力管控,降低加工缺陷风险。
索特医疗可提供多腔挤出、共挤、多层复合及编织增强等工艺支持,覆盖不同结构形式的样品试制与批量生产需求,推动复杂结构从设计方案向实际产品转化。
3.前期协同:设计需求与制造能力充分衔接
对于多腔导管而言,如果仅在制造阶段解决结构问题,往往容易面临反复调整设计、工艺开发周期延长以及验证工作增加等情况。
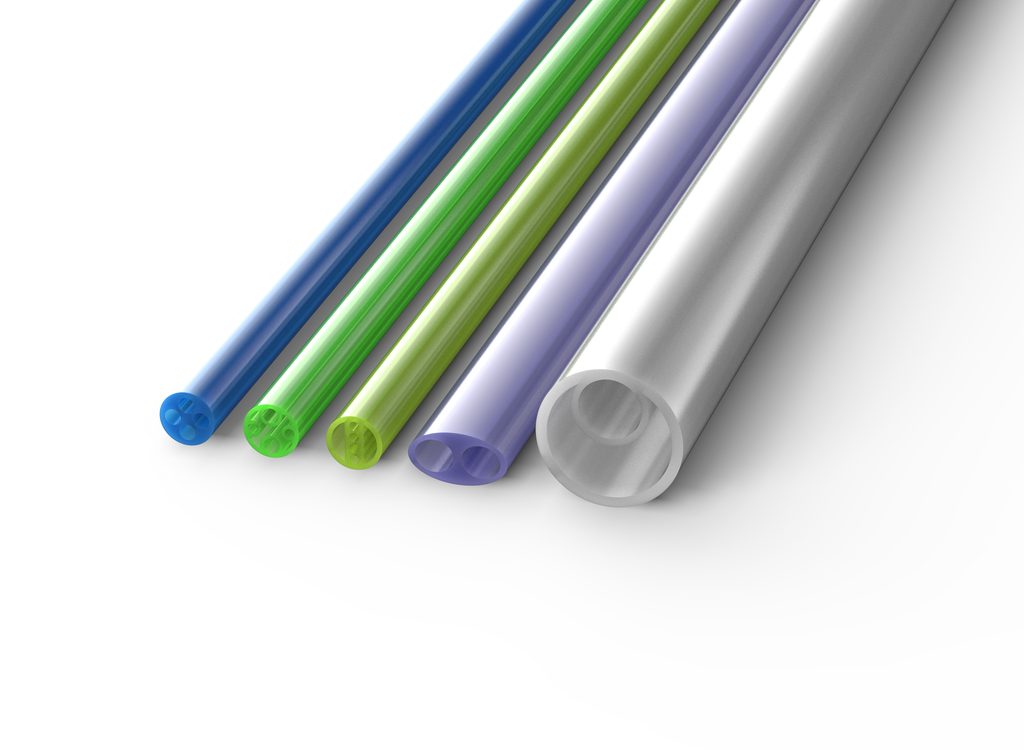
因此,索特团队将制造可行性评估前置到产品开发阶段,有助于更早识别潜在问题,降低后续开发风险:
- 前期评估,识别设计与制造风险
在项目初期,充分理解产品的功能需求、结构尺寸及性能要求,评估腔道布局、壁厚设计、材料选择与制造工艺之间的匹配性,提前识别可能影响产品成型和性能的设计风险。
- 工艺开发,建立关键过程控制
在设计方案确定后,通过模具开发、工艺试验及过程失效模式分析,识别影响产品关键质量特性的因素,并建立相应的工艺参数与质量控制要求,为后续稳定制造提供依据。
- 从样品开发到量产,提供多环节技术支持
围绕多腔导管及多腔复合加强导管,索特可根据客户需求提供定制化开发与制造支持,包括:
- 产品设计支持;
- 模具与工装开发;
- 工艺开发与样品试制;
- 检测与验证;
- 量产与技术支持。
通过设计、工艺与质量环节的协同,帮助客户更高效地推进复杂多腔导管产品的开发与制造。
多腔导管的开发,不只是满足功能需求的结构设计,更是对设计能力、工艺开发和制造质量的综合考验。
索特医疗致力于将设计需求与制造能力充分结合,为客户提供贯穿产品开发与制造过程的技术支持,推动复杂导管结构向稳定、可制造的产品转化。